

JEZIK
transformator za stroj za zavarivanje: primjene, kriteriji odabira i praktične upute
2026-11-13
Štapni zavarivač od 200 A koji glatko radi na jednom mjestu može zastajkivati, otkačiti prekidač ili izgubiti stabilnost luka na drugom. Razlika često nije operater ili elektroda. To je transformator za zavarivanje unutar stroja i odgovara li njegovo ulazno odvajanje, reaktancija curenja i radni ciklus stvarnoj opskrbi. Prije usporedbe cijena, potvrdite postupak zavarivanja, potrebni učinak i napon mjesta. Taj redoslijed sprječava najskuplje neusklađenosti.
Ovaj je vodič napisan za kupce i inženjere koji specificiraju transformator za izradu, popravke ili OEM programe za zavarivanje. Objašnjava kako transformator oblikuje ponašanje luka, koji brojevi pripadaju Zahtjevu za ponudu i što treba provjeriti na uzorku prije odobrenja.
Počnite s postupkom zavarivanja, a ne s transformatorom
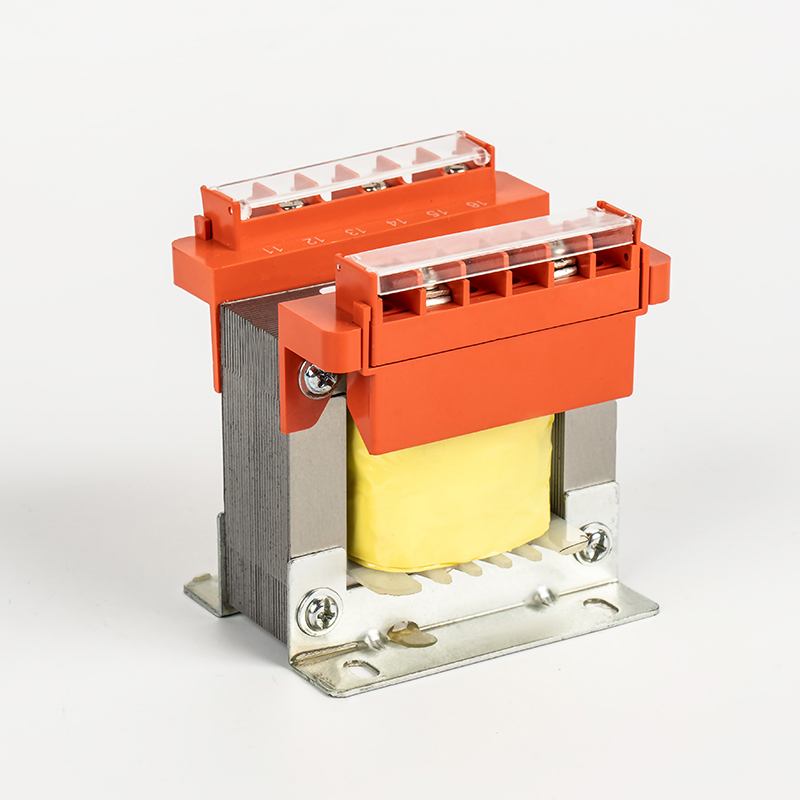
Transformator za zavarivanje pretvara umjereni mrežni napon i struju u niskonaponsku, jaku izlaznu struju potrebnu za održavanje luka. To zvuči jednostavno, ali transformator također mora ograničiti struju i odgovoriti na promjenjivi razmak luka. Step-down transformator opće namjene neće to učiniti pouzdano. Omjer namota, magnetski shunt i metoda upravljanja biraju se u skladu s procesom zavarivanja.
Za elektrolučno zavarivanje zaštićenim metalom, izvor napajanja treba spuštenu volt-ampersku krivulju. Dok operater skraćuje luk, struja ne bi trebala rasti bez ograničenja. Za DC TIG, stabilnost niske struje i čisti DC izlaz važniji su od maksimalne struje. Za MIG/MAG, dizajn invertera obično dominira jer nudi bržu dinamičku kontrolu i manju težinu. Stroj za zavarivanje temeljen na transformatoru još uvijek ima komercijalnog smisla za zavarivanje štapom, žljebljenje ugljičnim lukom i teške popravke.
| Proces | Prikladnost transformatora | Izlazna karakteristika za specificiranje |
|---|---|---|
| SMAW / štap | Visoko; najčešća primjena transformatora | Viseća krivulja, napon otvorenog kruga obično 50–80 V, raspon struje usklađen s promjerom elektrode |
| DC TIG s podiznim lukom | Srednje; potrebna je stabilna kontrola niske struje | Stabilnost niske struje, čisti DC, odgovarajuća izolacija za visokofrekventni start |
| MIG / MAG | Niska; obično na bazi invertera | Ravna ili blago padajuća krivulja, brz dinamički odziv |
| Ugljično lučno žljebljenje | visoko | visoko current at low duty cycle, robust cooling and thermal protection |
Praktičan zaključak: prvo definirajte proces, a zatim transformator. Jedinica s nazivnom snagom od 200 A može biti izvrsna za zavarivanje štapom i neprikladna za slabostrujni TIG, čak i ako struja navedena na nazivnoj pločici izgleda primjereno.
Pet brojeva koji odlučuju odgovara li transformator za zavarivanje
1. Ulazni napon, frekvencija i kapacitet napajanja
Transformatori za zavarivanje osjetljivi su na ulazni napon. Stroj podešen za jednofazni napon od 230 V neće isporučiti svoj nazivni izlaz na naponu od 208 V, a trofazna jedinica od 400 V ne može se spojiti na jednofazni vod od 230 V bez odgovarajuće konfiguracije. Frekvencija je također važna: dizajn od 50 Hz koji radi na 60 Hz može imati različito zasićenje, dok se jedinica od 60 Hz na 50 Hz može pregrijati. Zatražite ulaznu struju pri nazivnom izlazu, a ne samo struju zavarivanja. Zatim ga usporedite s prekidačem, veličinom kabela i kapacitetom generatora na licu mjesta.
2. Radni ciklus i toplinska granica
Radni ciklus obično se navodi u razdoblju od 10 minuta. Radni ciklus od 60% pri 200 A znači 6 minuta zavarivanja nakon čega slijede 4 minute hlađenja. Kupci ponekad uspoređuju radne cikluse bez provjere temperature okoline i metode ispitivanja iza brojke. Radni ciklus od 35% na 40°C nije isto što i broj od 35% izmjeren na 25°C. Za proizvodno zavarivanje navedite radni ciklus pri stvarnoj temperaturi okoline i potvrdite izvješće o ispitivanju porasta temperature.
3. Raspon napona i struje otvorenog kruga
Napon otvorenog kruga utječe na pokretanje luka i sigurnost operatera. Viši OCV pomaže pri ponovnom pokretanju ljepljive elektrode, ali također povećava električnu opasnost i može premašiti lokalna ograničenja za dostupni napon. Raspon struje trebao bi pokrivati elektrode koje zapravo koristite. Stroj s uskim rasponom od 80–200 A može biti nezgodan za elektrode od 2,5 mm pri niskoj struji. Provjerite minimalnu struju sa stabilnim lukom, a ne samo razlučivost zaslona.
4. Klasa izolacije i porast temperature
Izolacija klase F ili klase H uobičajena je u transformatorima za zavarivanje jer je namot vruć. Sama klasa izolacije ne dokazuje kvalitetu. Zatražite predviđeni porast temperature, dopuštenje za vruću točku i metodu impregnacije. Vakuumska impregnacija daje bolju otpornost na vlagu od jednostavnog uranjanja, posebno u vlažnim radionicama.
5. Način hlađenja i zaštita od prodora
Zračno hlađene jedinice oslanjaju se na protok ventilatora i puteve čistog zraka. Jedinice hlađene uljem podnose teške uvjete rada, ali povećavaju težinu i održavanje. U prašnjavoj tvornici, IP ocjena koja je preniska skratit će vijek trajanja ventilatora i namota. Navedite okolinu, a ne samo struju zavarivanja.
Topologije transformatora: Mijenjanje slavine, Pokretni šant i SCR kontrola
Većina strojeva za zavarivanje transformatora kontrolira struju na jedan od tri načina. Svaki ima drugačiji trošak, pouzdanost i profil održavanja.
- Promjena slavine: Primarni ili sekundarni višestruki dodir odabire različite omjere okretaja. Jednostavan je i robustan, ali prilagodba struje je stupnjevita, a ne kontinuirana. Mehanički kontakti moraju biti ocijenjeni za struju i pregledani na istrošenost.
- Pokretni shunt ili magnetsko pojačalo: Pomični željezni shunt mijenja reaktanciju curenja i stoga izlaznu struju. Prilagodba je glatka i dizajn dobro podnosi prljava okruženja. Kompromis je težina i složeniji mehanički sklop.
- Kontrola faze SCR: Ispravljači kontrolirani silicijem elektronički reguliraju izlaz. Kontrola je precizna i jednostavna za integraciju s digitalnim zaslonima, ali SCR-ovi trebaju odgovarajuće odvođenje topline, zaštitu od skokova napona i čisto napajanje upravljanja.
Za kupca, topologija bi trebala odgovarati sposobnosti održavanja krajnjeg korisnika. Transformator s promjenom odvoda i zabrtvljenim selektorom lakše je servisirati u udaljenoj radionici nego SCR ploču za koju je potreban obučeni tehničar. Za OEM programe s digitalnim kontrolama, SCR ili kombinirani magnetsko/elektronički pristup mogu biti bolji.
Gdje zavarivači transformatora još pobjeđuju—a gdje ne
Strojevi za zavarivanje na bazi transformatora ostaju popularni u radionicama za održavanje, gradilištima, zavarivanju cijevi i teškim popravcima. Podnose fluktuacije napona, nose veliku toplinsku masu i relativno ih je lako popraviti. Mnoge jedinice također dobro rade na generatorima, pod uvjetom da je generator dimenzioniran za početnu struju i opterećenje zavarivanjem.
Njihove granice se pojavljuju kada dominiraju prenosivost, precizna regulacija slabe struje ili energetska učinkovitost. Transformatorske jedinice su teže, troše veću struju praznog hoda i mogu proizvesti niži faktor snage. Na mjestu s malim prekidačem, udarna struja može aktivirati zaštitu čak i kada ulazna struja u stabilnom stanju izgleda prihvatljivo. Zato bi Zahtjev za ponudu trebao uključivati impedanciju napajanja, krivulju prekidača i duljinu kabela. Stroj koji radi u tvornici može se pokvariti na dugom produžnom kabelu.
Što provjeriti prije nego što odobrite uzorak
Transformator za zavarivanje odobrite na temelju zapisa o ispitivanju, a ne samo na temelju vizualnog pregleda. Praktična validacija uzorka pokriva:
- Omjer okretaja i polaritet: potvrdite stvarni omjer u odnosu na dizajn, posebno za jedinice s više slavina.
- Otpor namota: usporedite fazne i otpore odvajanja kako biste otkrili labave spojeve ili pogrešan promjer žice.
- Otpor izolacije: izmjerite otpor primar-sekundar i otpor namota-jezgre nakon kondicioniranja vlage ako će se jedinica koristiti na otvorenom.
- Dielektrična otpornost: primijeniti navedeni visokonaponski test bez preskoka ili prekomjernog curenja.
- Ispitivanje opterećenja i porasta temperature: raditi pri nazivnoj struji i radnom ciklusu, zatim zabilježiti temperature namota i jezgre.
- Gubitak praznog hoda i struja: provjerite ima li jezgre zasićenosti, pogrešnog slaganja lamela ili lošeg stezanja.
- Mehanički pregled: potražite labave slojeve, oštećenu izolaciju, lošu impregnaciju i razmak od ventilatora.
Zatražite neobrađene testne podatke sa serijskim brojevima, ne samo sliku certifikata. Proizvođač s dokumentiranim sustavom kvalitete trebao bi moći pratiti materijal jezgre, specifikaciju žice i seriju impregnacije. Vlastita proizvodnja prati dokumentirano proces tvorničke kontrole kvalitete , uključujući ulazne provjere materijala, CNC namatanje i automatizirano testiranje prije otpreme. Ta sljedivost je važna kada transformator za zavarivanje zakaže na terenu i morate izolirati je li uzrok dizajn, materijal ili opskrba na gradilištu.
Praktični popis za provjeru zahtjeva za ponudu
Pošaljite sažet, ali potpun paket zahtjeva. Ponuda će biti točnija, a ciklus odobravanja uzorka kraći.
- Postupak zavarivanja i vrsta elektrode ili veličina žice.
- Ulazni napon, faza, frekvencija i očekivana varijacija napajanja.
- Raspon izlazne struje, napon otvorenog kruga i volt-amper krivulja.
- Radni ciklus pri navedenoj temperaturi okoline, plus očekivani dnevni sati zavarivanja.
- Klasa izolacije, granica porasta temperature i način hlađenja.
- Zaštita od prodora, nadmorska visina, vlažnost i raspon temperature okoline.
- Potrebni certifikati, izvješća o ispitivanju i jezik označavanja.
- Mehanička ovojnica, ograničenje težine, vrsta terminala i ulaz kabela.
- Godišnji volumen, pakiranje i raspored isporuke.
Ako je stroj nova platforma, a ne zamjena, uključite crtež kućišta i kontrolno sučelje. Prilagođene rasporede namotaja, navoja i izvoda lakše je ponuditi kada su mehanička ograničenja vidljiva. Možete pregledati naše prilagođeni zahtjevi transformatora prije slanja crteža, tako da prvi uzorak odražava stvarnu instalaciju.
FAQ
Mogu li koristiti transformator opće namjene za stroj za zavarivanje?
Ne, nije sigurno niti predvidljivo. Transformator za zavarivanje dizajniran je s kontroliranom reaktancijom curenja ili ograničenjem struje tako da luk ostaje stabilan i izlaz ne raste pretjerano tijekom kratkog spoja. Transformator opće namjene može isporučiti opasnu struju i neće pružiti opuštenu karakteristiku koju zahtijeva štapno zavarivanje.
Zašto moj zavarivač aktivira prekidač iako struja s natpisne pločice izgleda mala?
Provjerite udarnu struju, krivulju prekidača i duljinu kabela. Zavarivači transformatora mogu povući veliku struju magnetiziranja pri uključivanju. Možda će biti potreban prekidač tipa C ili D, a dug produžni kabel premale veličine povećava pad napona i struju. Provjerite kapacitet opskrbe prije promjene stroja.
Je li aluminijsko namotavanje prihvatljivo?
Može biti, ako je poprečni presjek povećan i završeci su projektirani za aluminij. Rizici su veća otpornost, toplinsko širenje i loš kontakt na spojevima. Bakar više oprašta u uslugama zavarivanja pri visokim zahtjevima, ali dobro dizajnirana aluminijska jedinica može postići isti učinak ako proizvođač kontrolira napetost namota, lemljenje i impregnaciju.
Što u praksi znači radni ciklus od 60%?
U razdoblju od 10 minuta, stroj može zavarivati 6 minuta pri nazivnoj struji i mora se hladiti 4 minute. Ako zavarite kontinuirano preko toga, toplinska zaštita bi trebala aktivirati prije nego dođe do oštećenja izolacije. Za rad u proizvodnji odaberite veći radni ciklus ili veći okvir umjesto da se oslanjate na zaštitni krug.
Koliko često treba testirati izolacijski otpor?
Za novu jedinicu, testirajte je prije postavljanja i nakon popravka ili dužeg skladištenja. Tijekom servisiranja uključite izolacijski otpor u raspored preventivnog održavanja, osobito na vlažnim ili prašnjavim mjestima. Padajući trend je korisniji od jednog prolaznog/neuspješnog očitanja.
Transformator za zavarivanje je komponenta sustava, a ne robni blok bakra i čelika. Najprije uskladite proces, radni ciklus, ulaznu opskrbu i toplinski dizajn; zatim usporedite zapise o ispitivanju, sljedivost i isporuku. Taj slijed štiti luk, operatera i raspored proizvodnje.


Dobrodošli u Chuangbijao
Address : No.420-3, Istočna cesta Sanbei, industrijska zona Guanhaiwei, Cixi City, Ningbo, Zhejiang, Kina
Kontakt
- Tel: +86 186 6825 0703
- E -pošta: linjian@nbcbdz.com
O nama
Proizvodi
Copyright © Ningbo Chuangbiao Electronic Technology Co., Ltd.
Sva prava pridržana. Kineski dobavljač transformatora niske frekvencije


